

液冷板钎焊石墨模具
液冷板钎焊石墨模具的精度与共同性问题直接影响产品的散热功能、可靠性和出产功率,需从规划优化、加工操控、进程监控、环境管理等多维度系统性解决。以下为详细解决方案:
一、规划优化与规范化
模块化与规范化规划
将模具分解为规范模块(如流道单元、密封结构),经过模块化组合下降规划复杂度,削减因规划差异导致的精度波动。拟定规划规范(如流道直径公役±0.02mm、外表粗糙度Ra≤0.8μm),保证规划参数统一。
仿生流道与应力分散规划
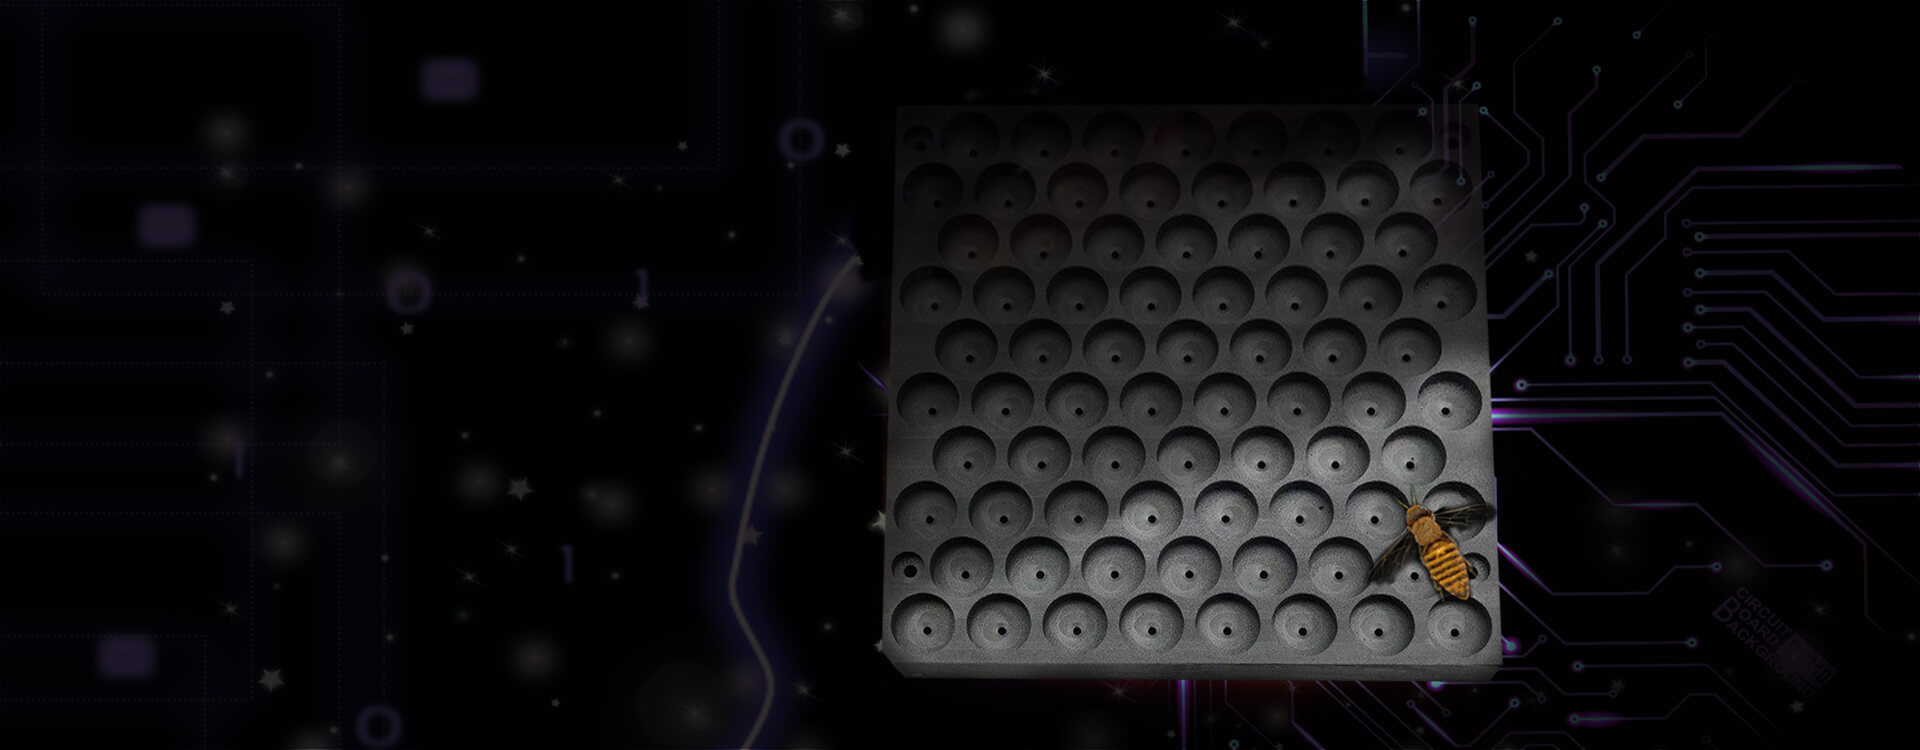
借鉴仿生学原理规划流道(如叶脉式分形结构),在保证散热功率的一起下降流体阻力,削减因流道形状复杂导致的加工差错。在模具关键部位(如流道转角、密封面)增加应力分散槽或过渡圆角,避免钎焊进程中因应力集中发生变形。
二、加工工艺与质量操控
高精度加工技能
数控加工:选用五轴联动数控机床进行流道加工,经过编程优化刀具路径,削减切削振动和外表波纹。
电火花加工(EDM):对微细流道(直径<1mm)或复杂型腔选用EDM加工,避免机械切削的刀具干与问题。
激光加工:用于流道进口/出口的微孔加工,孔径精度可达±0.01mm。
加工进程监控
在线丈量:在加工进程中实时收集尺度数据(如运用激光测距仪、三坐标丈量机),经过反应系统动态调整加工参数。
刀具磨损补偿:树立刀具寿数模型,当刀具磨损达到阈值时主动触发补偿程序,保证加工尺度稳定。

三、钎焊工艺优化
温度场均匀性操控
选用分区加热技能(如感应加热、激光加热),经过调整各区域功率密度完成温度场均匀性(温差≤±5℃)。
预热与后热处理:在钎焊前对模具进行预热(200-300℃),钎焊后进行缓冷(冷却速率≤5℃/min),削减热应力导致的变形。
钎料与工艺参数匹配
钎料挑选:依据石墨与金属的潮湿性挑选活性钎料(如Ag-Cu-Ti),钎料厚度操控在0.05-0.1mm。
钎焊压力操控:经过液压设备施加均匀压力(0.1-0.3MPa),保证钎料充沛填充焊缝。
四、环境与设备管理
洁净环境操控
洁净车间:在万级(ISO 7)或更高洁净度的车间进行加工和钎焊,避免尘埃、油污污染模具外表。
温湿度操控:车间温度保持在20±2℃,湿度≤40%,避免石墨吸湿或钎料氧化。
设备精度与校准
定时校准:对加工设备(如数控机床、EDM)和丈量设备(如三坐标丈量机)进行季度校准,保证精度符合要求。
设备状况监测:经过振动分析、温度监测等手段实时评价设备健康状况,预防因设备毛病导致的精度下降。
五、质量检测与追溯
全流程检测
加工后检测:运用三坐标丈量机检测流道尺度、平面度,运用白光干与仪检测外表粗糙度。
钎焊后检测:选用X射线检测焊缝内部缺点,运用超声波检测结合强度。
功能测试:对液冷板进行热循环测试(如-40℃至120℃,1000次循环),验证散热功能和密封性。
数字化追溯系统
树立模具全生命周期数据库,记录规划参数、加工数据、检测结果等信息。经过二维码或RFID标签完成模具追溯,快速定位质量问题本源。
六、继续改善与培训
工艺优化与反应
树立质量问题反应机制,对检测不合格的模具进行根因分析(如5Why法),优化工艺参数。
定时展开工艺评定,引入新技能(如增材制作、人工智能加工优化)进步精度。
人员技能进步
对操作人员进行技能培训(如数控编程、钎焊工艺),经过实操考核保证技能合格。树立技能矩阵,清晰各岗位技能要求,定时评价人员能力。
经过规划规范化、高精度加工、钎焊工艺优化、环境操控、全流程检测和继续改善,可显著进步液冷板钎焊石墨模具的精度与共同性。例如,某企业经过实施上述措施,将模具尺度公役从±0.1mm缩小至±0.03mm,产品合格率从85%进步至98%,出产功率进步30%。未来,随着智能制作技能的发展,数字化孪生、AI预测性保护等技能将进一步推进模具精度与共同性的进步。


